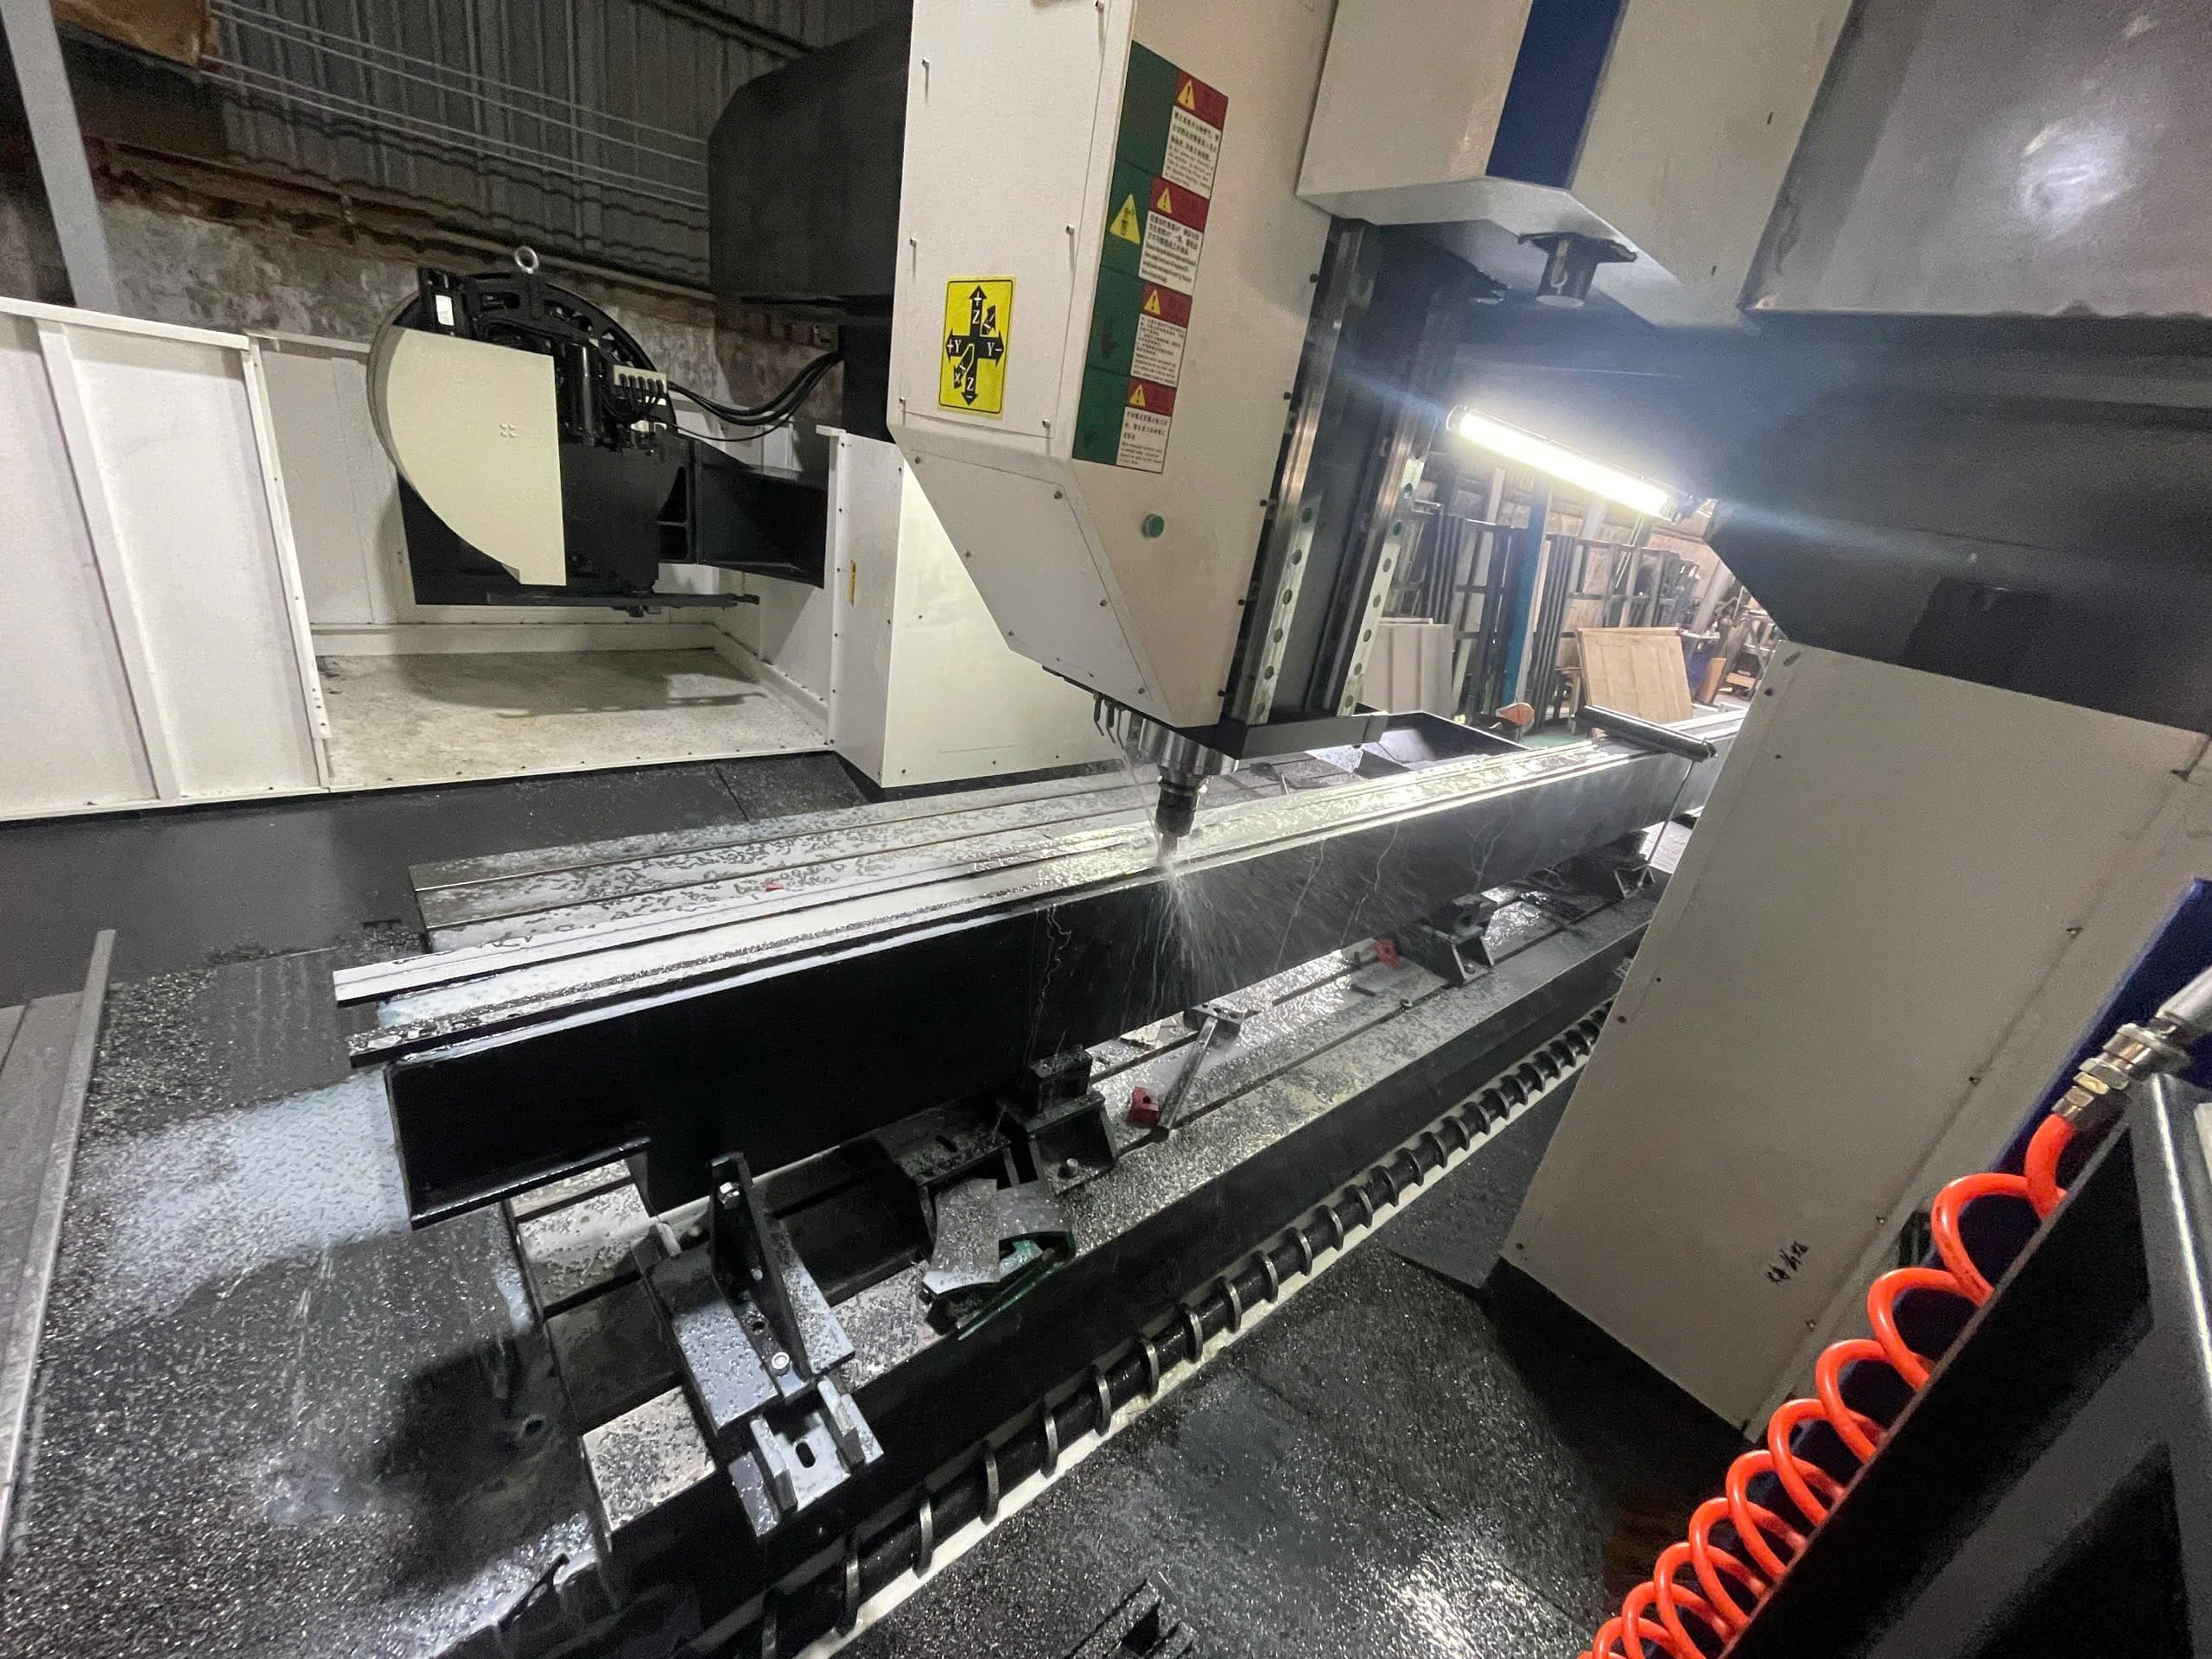
Chi tiết dài như thanh 4 m thường cong vênh vì bốn nguyên nhân: ứng suất dư trong phôi được giải phóng khi cắt, nhiệt sinh ra lúc gia công, lực kẹp ép phôi theo mặt bàn, và phôi tự võng giữa các điểm đỡ. Để chống cong vênh, cần chọn phôi đúng trạng thái, đỡ đủ gần, kẹp không cưỡng bức, cắt đều hai mặt và đo lại sau khi nhả kẹp. Bài này đi qua từng bước khi gia công phay CNC khổ lớn, kèm vài con số bạn có thể tự tính để kiểm tra.
Vì sao chi tiết dài bị cong vênh
Mỗi nguyên nhân để lại một dấu hiệu khác nhau, nên nhìn cách chi tiết cong có thể đoán được lỗi nằm ở đâu.
| Nguyên nhân | Dấu hiệu | Cách xử lý |
|---|---|---|
| Ứng suất dư trong phôi cán hoặc phôi hàn | Đo đúng khi còn kẹp, nhả ra thì cong đều cả chiều dài | Chọn phôi đã khử ứng suất, cắt đều hai mặt, nghỉ trước nhát tinh |
| Lực kẹp | Sau khi nhả, mặt phẳng vênh theo đúng vị trí đặt kẹp | Căn kín khe hở trước khi siết, kẹp ngay trên điểm đỡ |
| Tự võng giữa các điểm đỡ | Giữa nhịp dày hơn hai đầu | Giảm khoảng cách đỡ, nhất là với tấm mỏng |
| Nhiệt khi gia công | Kích thước đo lúc phôi còn nóng và lúc đã nguội lệch nhau | Tưới nguội đều, nhát cuối nhẹ, đo khi phôi đã về nhiệt độ ổn định |
Chọn phôi trước khi lên máy
Với phôi hàn hoặc khi phải bóc nhiều vật liệu, phần lớn cong vênh đã nằm sẵn trong phôi, phay chỉ làm nó lộ ra. Với nhôm tấm, nên chọn trạng thái đã kéo khử ứng suất như 6061-T651 hoặc 7075-T651. Thép tấm cán có ứng suất dư không đều theo chiều dày, nên bóc nhiều ở một mặt thường làm tấm cong.
Khung và bệ hàn là trường hợp cần chú ý nhất, vì mối hàn giữ ứng suất lớn và việc phay mặt chuẩn sẽ giải phóng nó. Nếu yêu cầu độ phẳng chặt, nên ủ khử ứng suất trước khi phay. Trên bản vẽ, hãy ghi rõ mặt chuẩn và mặt nào quan trọng nhất, để xưởng biết nên ưu tiên giữ mặt nào.
Khoảng cách đỡ quan trọng hơn bạn nghĩ
Độ võng do trọng lượng tăng theo luỹ thừa bốn của khoảng cách đỡ: tăng gấp đôi khoảng đỡ thì độ võng tăng 16 lần. Bảng dưới là độ võng giữa nhịp của thép tấm, chỉ tính trọng lượng phôi.
| Khoảng cách đỡ | Tấm dày 20 mm | Tấm dày 10 mm |
|---|---|---|
| 0,5 m | 0,01 mm | 0,04 mm |
| 1 m | 0,14 mm | 0,57 mm |
| 2 m | 2,3 mm | 9,2 mm |
Con số này giải thích vì sao tấm 10 mm đỡ cách 2 m gần như không thể phay phẳng nếu chỉ dựa vào lực kẹp. Với độ võng do trọng lượng, nhôm cho kết quả gần như thép, vì nhôm nhẹ hơn khoảng ba lần nhưng cũng mềm hơn khoảng ba lần. Riêng lực kẹp và lực cắt thì khác: cùng một lực, nhôm biến dạng nhiều hơn thép khoảng ba lần.
Gá đặt: kẹp mà không ép cong phôi
Một lỗi thường gặp là phôi cong sẵn bị kẹp ép phẳng xuống bàn. Lúc đó phay ra mặt rất đẹp, nhưng nhả kẹp thì phôi trở lại hình dáng cũ và mang theo độ cong. Trình tự nên theo:
1. Đặt phôi lên các điểm đỡ, chưa siết kẹp.
2. Dùng căn lá kiểm tra khe hở tại từng điểm đỡ, rồi chèn căn đúng bằng khe hở đó thay vì ép phôi xuống.
3. Đặt kẹp ngay trên điểm đỡ. Kẹp ở giữa hai điểm đỡ sẽ uốn cong phôi.
4. Siết từ giữa ra hai đầu, tăng lực dần qua nhiều lượt. Gắn đồng hồ so độc lập với kẹp, gần vị trí siết. Kẹp luôn làm phôi dịch một chút, nhưng kim nhảy lớn so với dung sai yêu cầu nghĩa là kẹp đang ép cong phôi.
5. Kiểm tra chiều dài thật còn dùng được. Máy gantry WP4028 có hành trình X 4.400 mm, nên chi tiết 4 m chỉ còn 400 mm cho đường kính dao và lối vào dao, đồng thời kẹp ở hai đầu không được vướng đường dao. Hãy mô phỏng trong CAM trước khi gá.
Thứ tự cắt: lấy vật liệu đều hai mặt
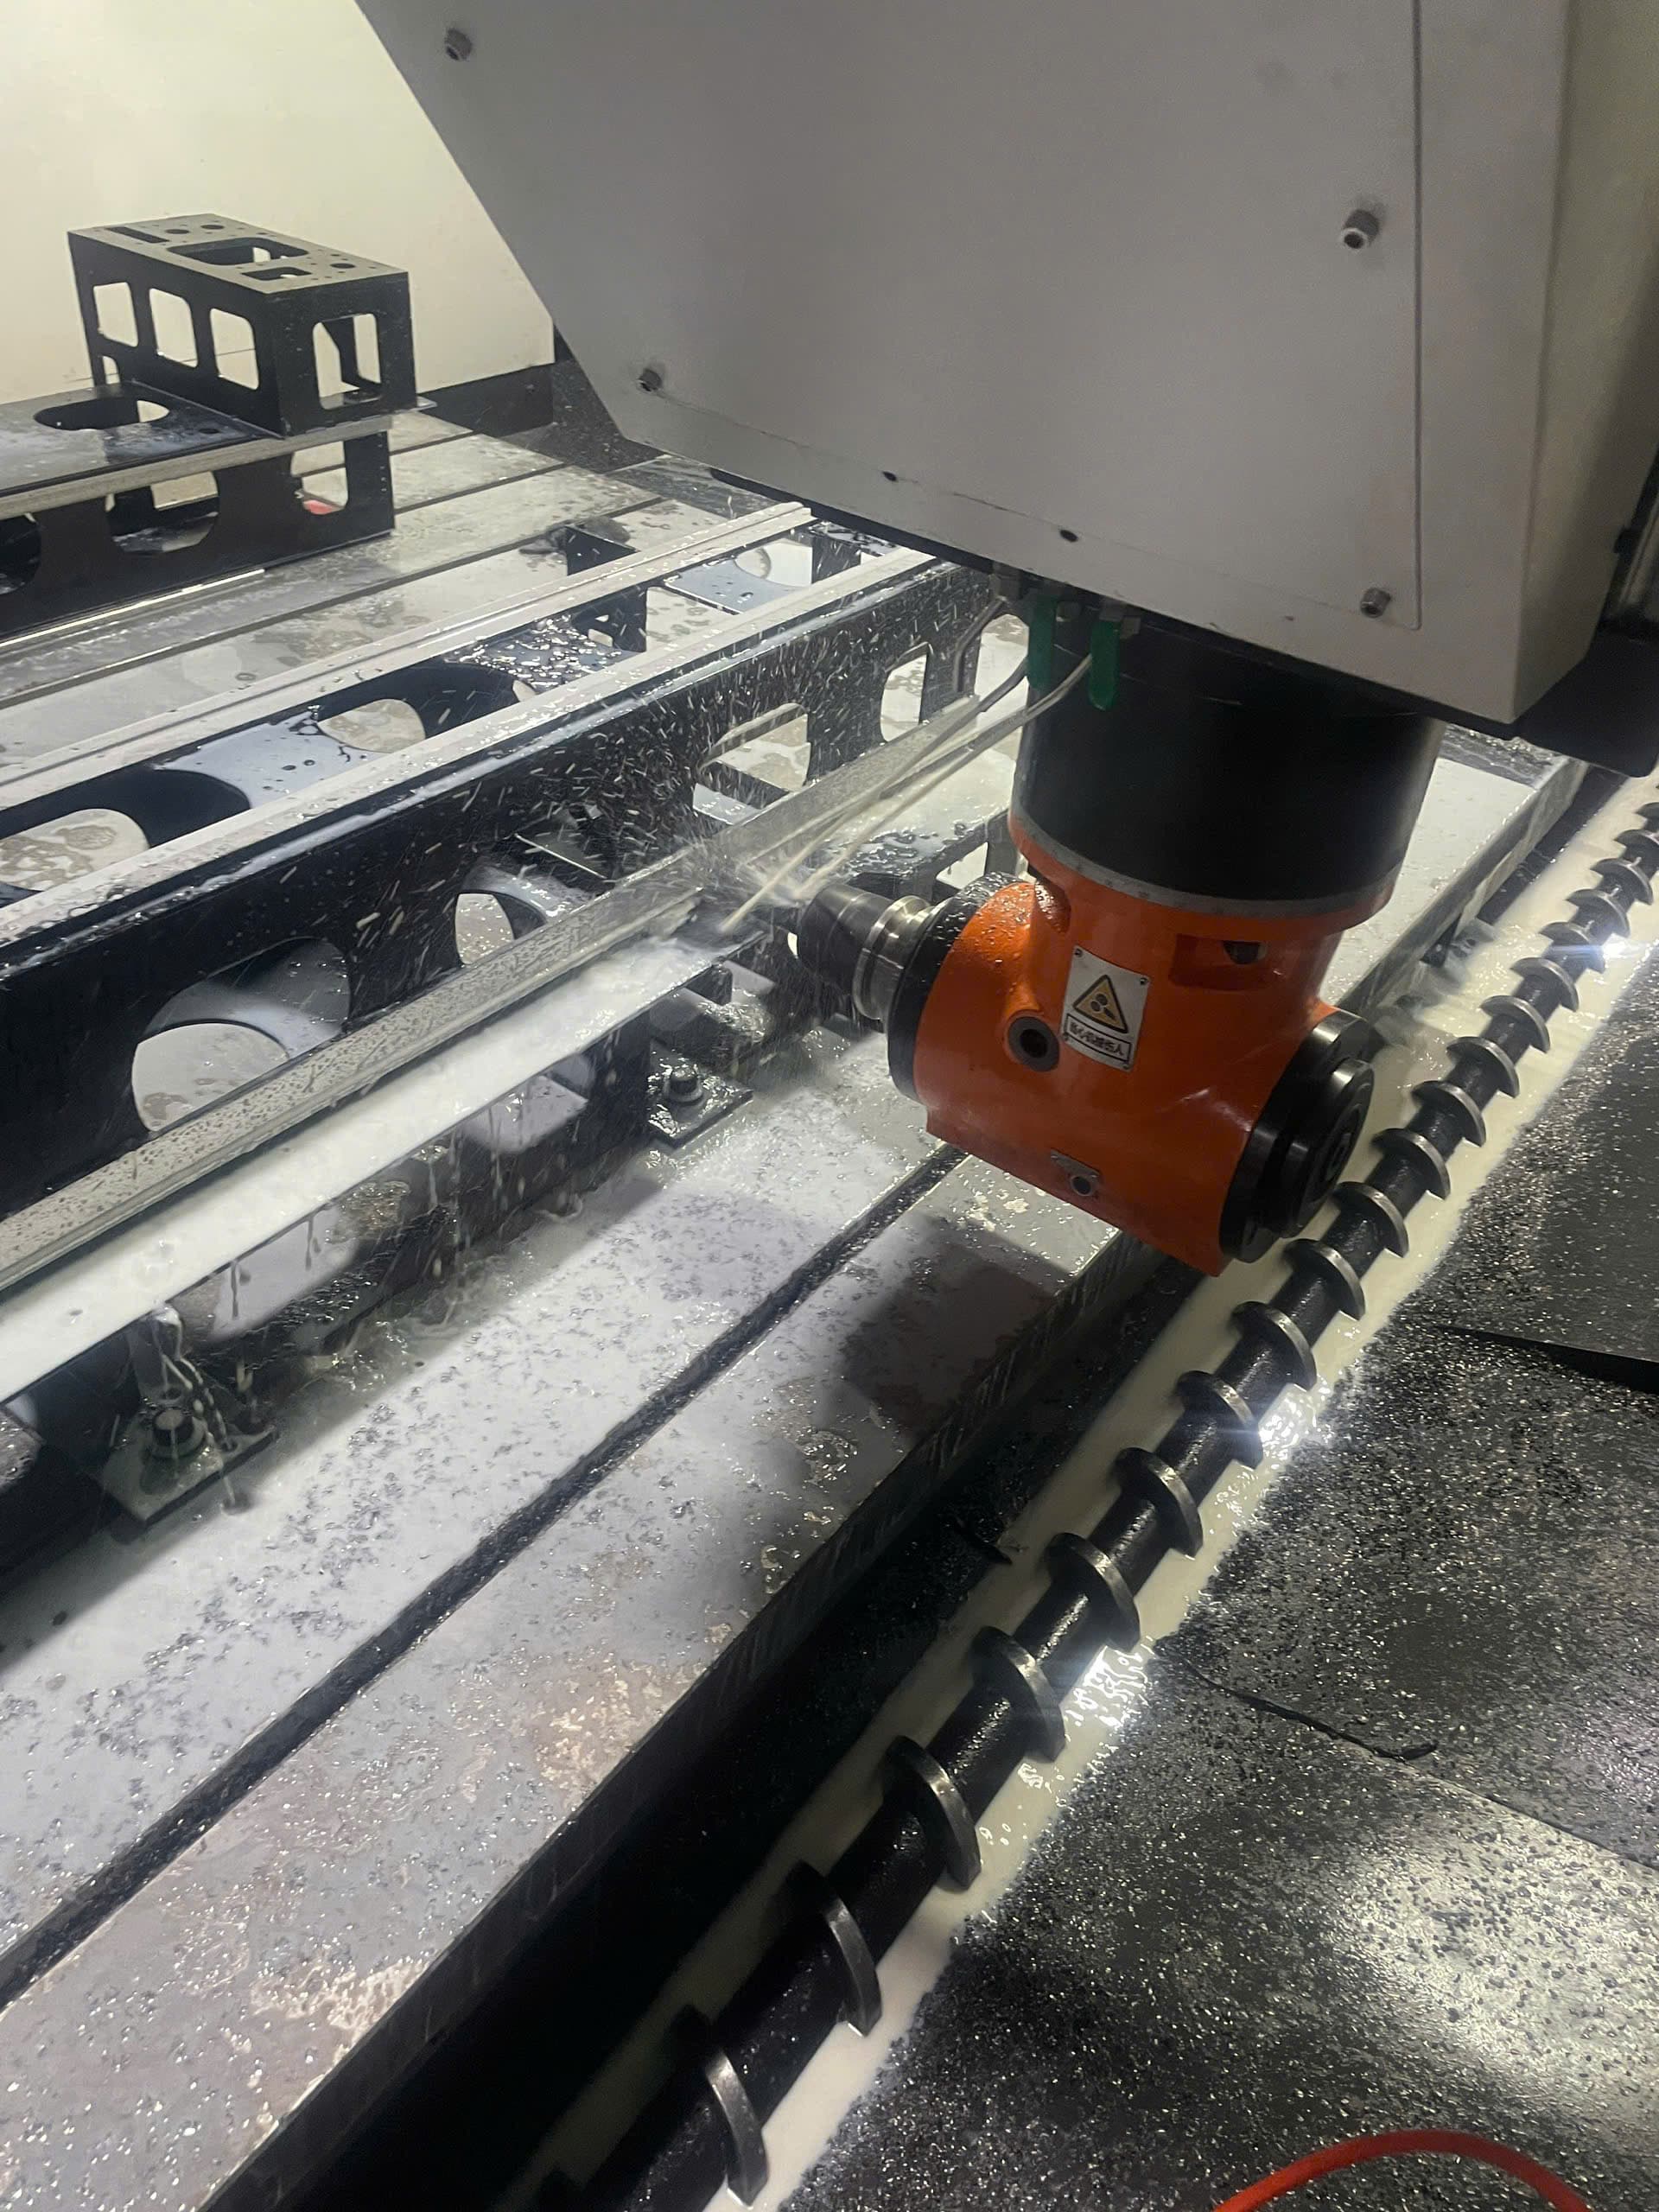
Đừng phay xong hết một mặt rồi mới lật. Hãy phay thô mỗi mặt một phần rồi đổi mặt, để ứng suất được giải phóng cân bằng. Với chi tiết có nhiều hốc, cắt đối xứng từ giữa ra hai đầu thay vì đi một chiều từ đầu này sang đầu kia.
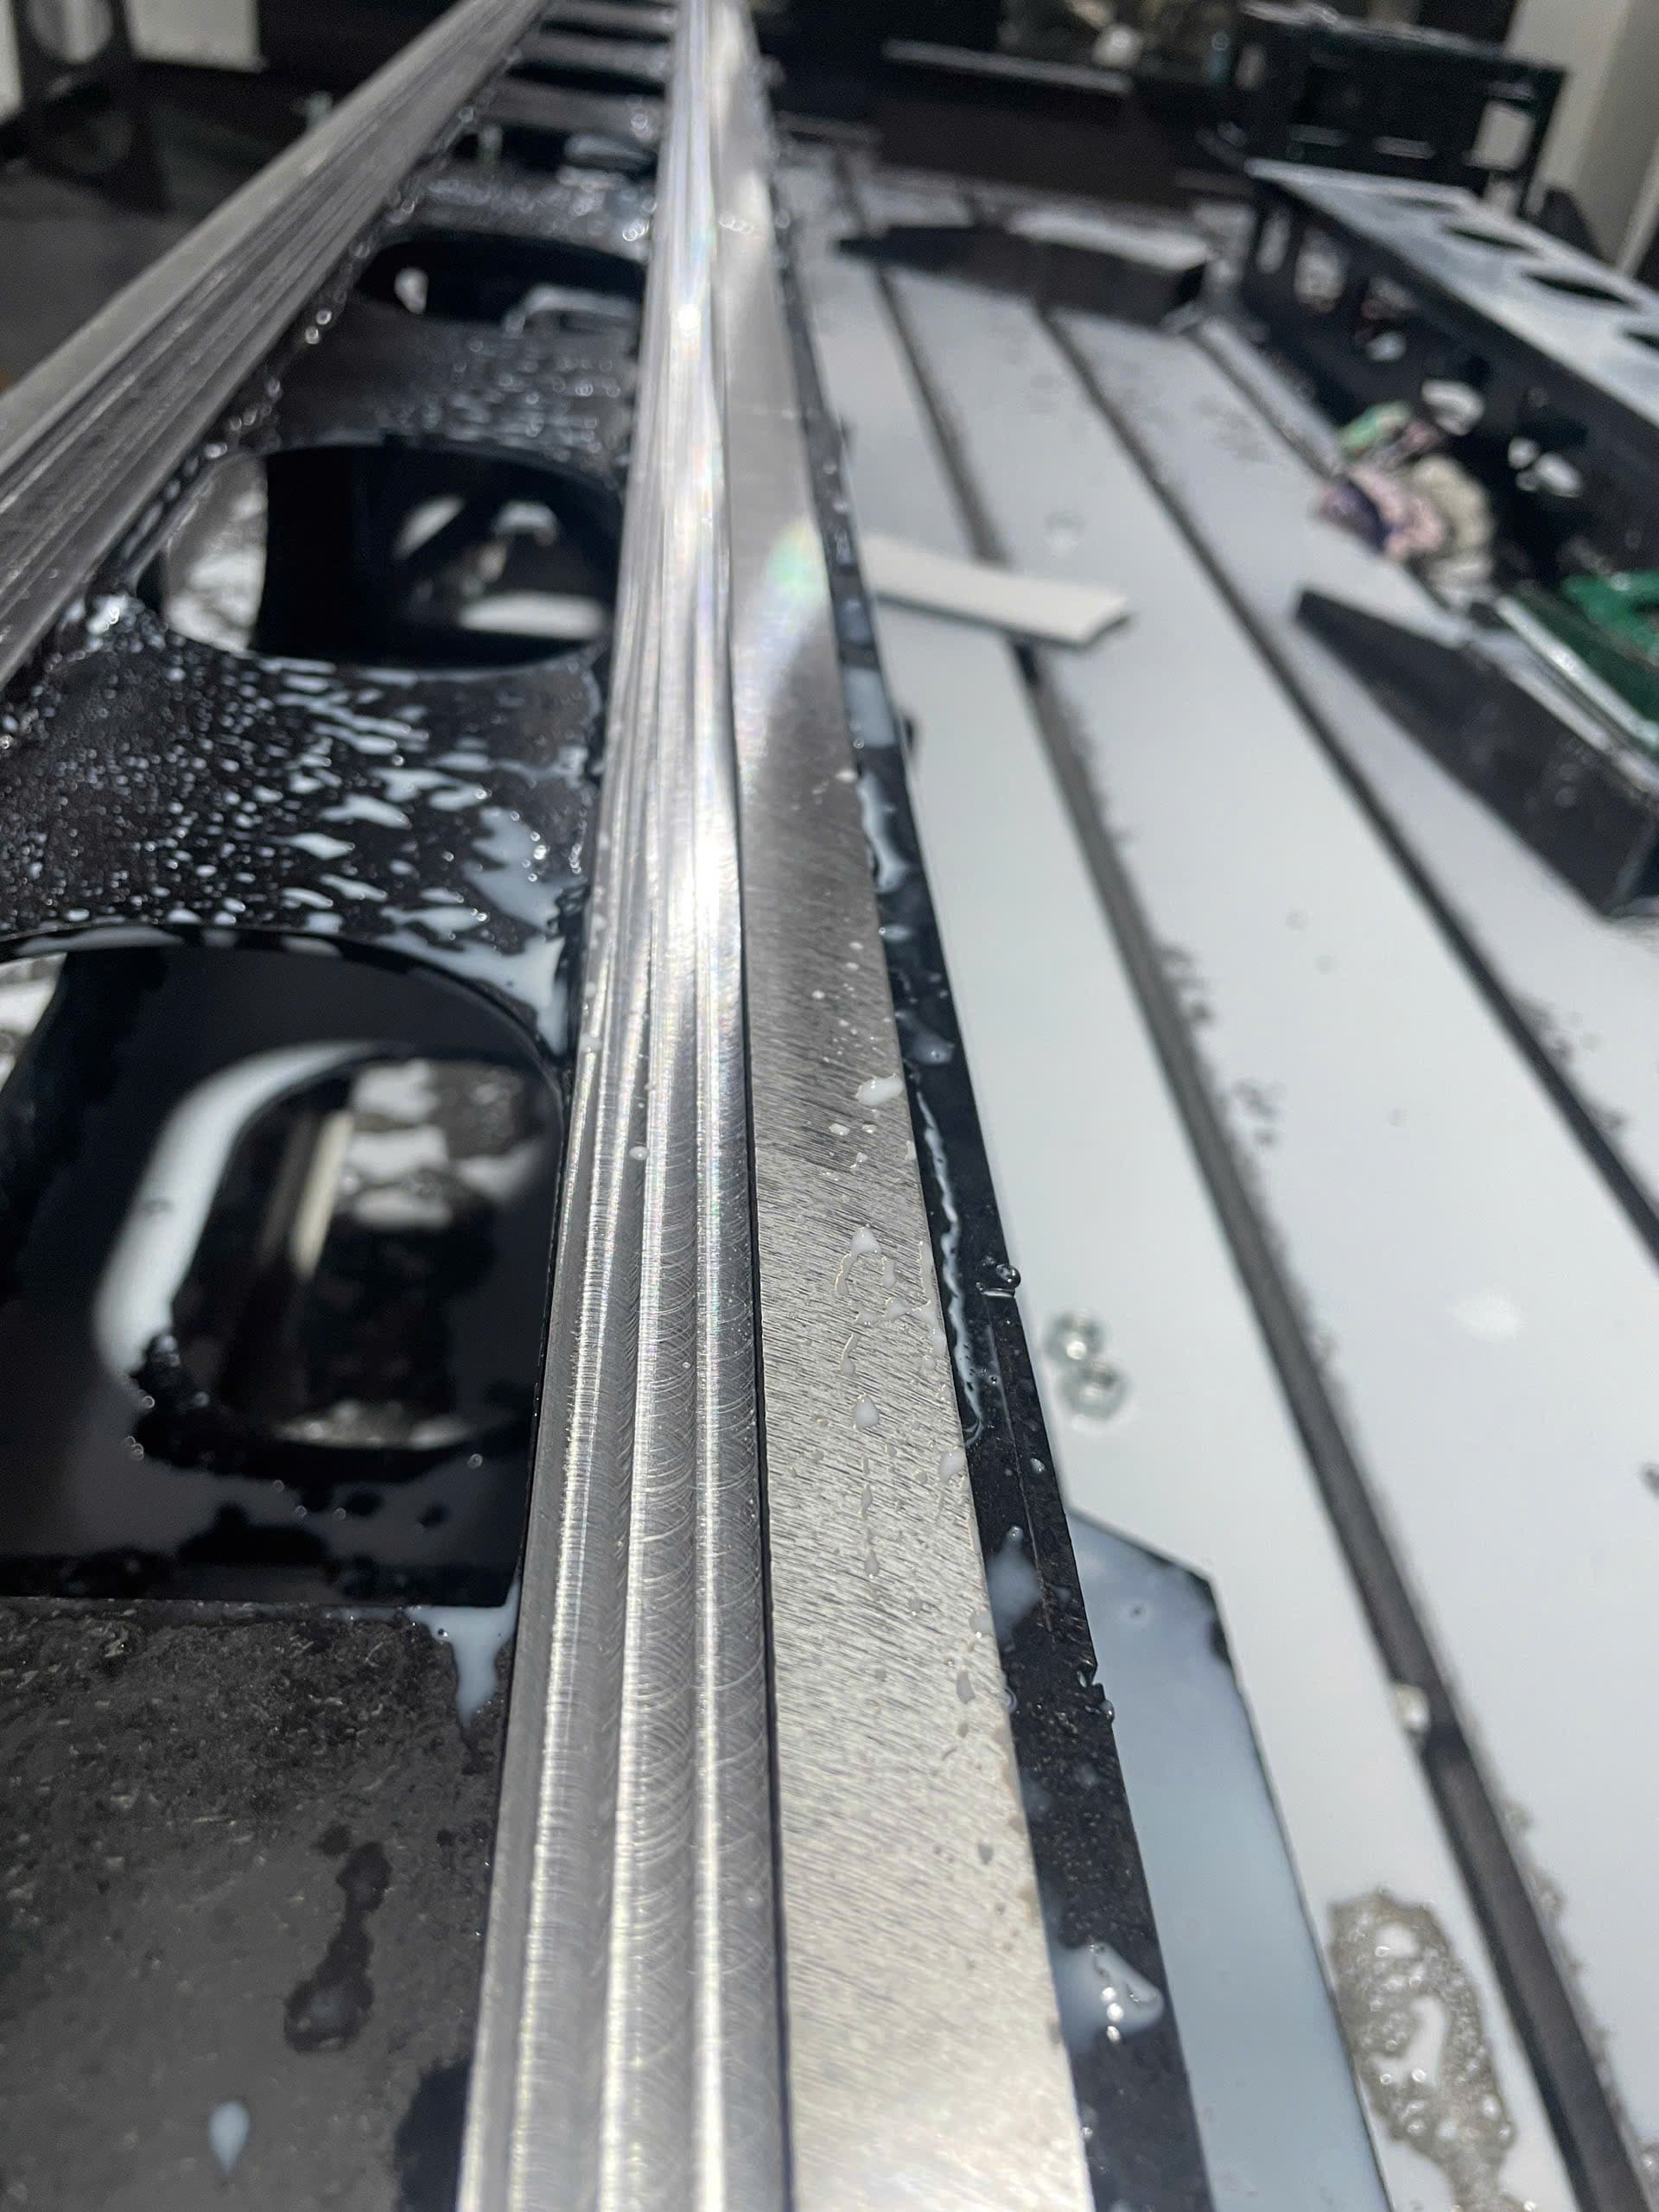
Sau khi phay thô, nới hết kẹp để phôi tự trở về hình dáng mới, để phôi nghỉ, rồi căn và kẹp lại với lực nhẹ hơn trước khi phay tinh. Sau phay thô cần chừa đủ dư cho phay bán tinh và phay tinh, phôi hàn cần chừa nhiều hơn; con số cụ thể tuỳ vật liệu và chiều dày. Nhát tinh cuối nên rất nhẹ, dao sắc và tưới nguội đều.
Nhiệt độ: vài độ cũng đáng kể
Với chiều dài lớn, giãn nở nhiệt không còn nhỏ. Thanh 4 m nóng lên 5 °C sẽ dài thêm khoảng 0,24 mm nếu là thép và 0,46 mm nếu là nhôm, đủ để ảnh hưởng tới các kích thước dài có dung sai chặt. Đo thép bằng thước thép ở cùng nhiệt độ thì phần lớn sai lệch tự triệt tiêu, nhưng đo nhôm bằng thước thép thì không. Chênh nhiệt giữa hai mặt còn gây cong: thanh thép dài 4 m, dày 20 mm, chênh 1 °C giữa mặt trên và mặt dưới cong khoảng 1,2 mm theo tính toán. Vì vậy, nên đo khi phôi đã ổn định nhiệt, ghi lại nhiệt độ, và không đo ngay sau nhát cắt nặng.
Đo thế nào cho đúng
Nên đo hai lần: một lần khi còn kẹp và một lần sau khi nhả hết kẹp. Chênh lệch giữa hai lần chính là phần biến dạng mà lực kẹp đang che đi. Để phát hiện nhanh, đo ở hai đầu và giữa nhịp, mỗi lần đúng các điểm đó, rồi ghi vào phiếu đo cùng nhiệt độ; nghiệm thu độ phẳng thì cần lưới điểm dày hơn theo bản vẽ. Khi đặt hàng, hãy ghi rõ độ phẳng và độ thẳng được đo ở trạng thái nào và đặt trên các điểm đỡ nào, vì phôi dài đỡ thưa sẽ tự võng và đây là điều hay gây tranh cãi lúc nghiệm thu.
Khi chi tiết dài hơn hành trình máy
Chi tiết dài hơn hành trình phải dời gá, và điểm khó là chỗ nối giữa hai đoạn phay. Trước khi dời, cần phay sẵn mặt chuẩn hoặc lỗ chuẩn để rà lại vị trí; sau khi dời, rà lại rồi mới cắt tiếp, và cho hai đoạn chồng lên nhau một phần. Tại Z Robotics, chi tiết dài 8–10 m được phay trên máy WP4028 bằng đồ gá chuyên dụng và dời gá 2–3 lần. Chúng tôi đã gia công cho đối tác ngành dầu khí và đóng tàu; xem thêm năng lực tại trang gia công phay CNC khổ lớn.
Câu hỏi thường gặp
Chi tiết dài bằng nhôm và bằng thép, loại nào dễ cong hơn? — Cùng kích thước, độ võng do trọng lượng gần bằng nhau. Nhưng nhôm biến dạng nhiều hơn thép khoảng ba lần dưới cùng lực kẹp, và giãn nhiệt gần gấp đôi. Nhôm chưa khử ứng suất cũng rất dễ vênh khi bóc nhiều vật liệu.
Phôi hàn có nhất thiết phải khử ứng suất trước khi phay không? — Không phải lúc nào cũng cần, nhưng nên làm khi yêu cầu độ phẳng chặt hoặc phải bóc nhiều trên mặt chuẩn, vì mối hàn giữ ứng suất lớn và sẽ làm khung thay đổi hình dáng khi phay.
Chi tiết đã cong sau khi phay có sửa được không? — Tuỳ lượng dư còn lại. Nếu còn dư, có thể nhả kẹp, căn theo đúng hình dáng đã cong rồi phay lại mặt chuẩn. Nếu hết dư, phải xét nắn nguội với thép hoặc làm lại chi tiết.
Cần gửi gì để được báo giá gia công chi tiết dài? — Bản vẽ 2D hoặc mô hình 3D, vật liệu và trạng thái phôi, số lượng, mặt chuẩn, yêu cầu độ phẳng và độ thẳng. Nếu là khung hàn, hãy gửi thêm ảnh phôi.
Bạn đang có chi tiết dài cần gia công? Gửi bản vẽ để nhận báo giá. Xem thêm dịch vụ gia công CNC chính xác và những lưu ý khi gia công phay CNC khổ lớn.
Liên hệ Z Robotics
Rất mong được đồng hành cùng quý khách trong các dự án gia công cơ khí và tự động hóa. Nếu cần tư vấn, quý khách vui lòng liên hệ với chúng tôi:
🏢 Trụ sở chính: 118/137 Đường Phan Huy Ích, Phường Tân Sơn, Thành phố Hồ Chí Minh
📍 Địa điểm kinh doanh: 335 Đường ĐT743B, Đông Tác, Dĩ An, Thành phố Hồ Chí Minh
📞 Điện thoại: Anh Thành — 0973 040 871